Artykuł sponsorowany
Dlaczego format produktu decyduje o sposobie pracy kartoniarki w linii farmaceutycznej
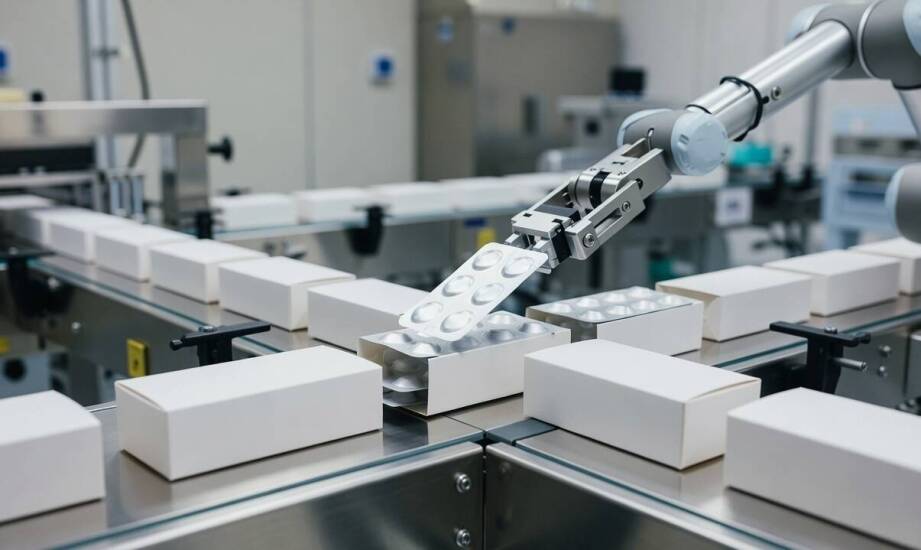
Pakowanie wtórne w przemyśle farmaceutycznym stanowi krytyczny punkt całego cyklu produkcyjnego. Odpowiednio zaprojektowana maszyna pakująca odpowiada nie tylko za estetyczne zamknięcie pudełka. Sprzęt ten bezpośrednio chroni partię leku przed uszkodzeniem mechanicznym oraz utrzymuje płynną ciągłość pracy układu. Zaawansowane mechanizmy integrują się z wcześniejszymi etapami wytwarzania, przejmując produkt bez powodowania opóźnień. Dzięki temu każde jednostkowe opakowanie trafia ostatecznie do dystrybucji w stanie w pełni zgodnym z rygorystycznymi wymogami jakościowymi. Spadek wydajności na tym etapie natychmiast tworzy zator, który wstrzymuje pracę urządzeń blistrujących i dozujących.
Wpływ formatu opakowania na podajniki i układ chwytaków
Różne formy leków wymuszają odmienne podejście do sposobu ich transportu oraz pozycjonowania. Płaskie blistry wymagają zastosowania podajników taśmowych lub grawitacyjnych, które precyzyjnie odmierzają kolejne sztuki na główny pas transmisyjny. Z kolei szklane fiolki oraz cienkościenne ampułki potrzebują zupełnie innej kinetyki ruchu. W ich przypadku doskonale sprawdzają się chwytaki próżniowe lub systemy mechaniczne wyposażone w płynnie regulowaną siłę docisku. Taka konstrukcja eliminuje ryzyko stłuczenia szkła podczas gwałtownego przemieszczania. Zaawansowana kartoniarka przetwarza saszetki i ampułkostrzykawki z wykorzystaniem precyzyjnych systemów grupujących lub robotów wieloosiowych typu pick-and-place. Układ pobierający musi ściśle odpowiadać geometrii pierwotnego nośnika substancji czynnej. Przedmioty o kształcie cylindrycznym wymuszają montaż chwytaków wieloszczękowych, które stabilizują ładunek w przestrzeni. Produkty płaskie przenosi się najczęściej za pomocą wydajnych ssawek. Błąd w doborze mechanizmu transportującego prowadzi do mikrouszkodzeń materiału, a w konsekwencji do groźnych zacięć układu kinematycznego.
Orientacja podawania, synchronizacja układu i serializacja
Logika umieszczania asortymentu wewnątrz pudełka zależy przede wszystkim od jego kształtu oraz wrażliwości na tarcie. Podawanie od góry znajduje zastosowanie przy otwartych kartonach, do których maszyna wkłada produkty luźne lub uprzednio umieszczone w dedykowanych tackach. Ten format sprawdza się doskonale w przypadku kruchych fiolek osadzonych w stabilizujących insertach z tworzywa sztucznego. Podawanie z boku dominuje natomiast przy standardowych blistrach z tabletkami. Lek wsuwa się poziomo do już częściowo uformowanego kartonika za pomocą mechanicznego popychacza. Taki horyzontalny ruch znacząco zmniejsza ryzyko zagięcia delikatnych krawędzi blistra oraz poprawia stabilność ułożenia dołączonej ulotki informacyjnej.
Prędkość robocza maszyny musi idealnie współgrać z wydajnością linii dozującej. Sterowniki przemysłowe PLC oraz optyczne czujniki obecności na bieżąco monitorują pozycję każdego ładunku. Urządzenie integruje się również z modułami znakowania leków. Od 9 lutego 2019 roku europejska dyrektywa fałszywkowa narzuca ścisłe zasady bezpieczeństwa dla farmaceutyków wydawanych na receptę. Producent umieszcza na opakowaniu wtórnym unikalny identyfikator w postaci kodu 2D Data Matrix oraz zabezpieczenie przed niepożądanym otwarciem. Narzucony wymóg serializacji diametralnie zmienia układ graficzny pudełka oraz procedurę weryfikacji. Zintegrowane kamery wizyjne analizują jakość i czytelność nadruku przed ostatecznym zaklejeniem wieka. Jeśli algorytm wykryje błąd, zautomatyzowany mechanizm odrzutu eliminuje wadliwy egzemplarz z taśmy transportowej, zachowując spójność zagregowanych danych serii.
Dobór parametrów maszyny do rygorystycznych wymogów GMP
Planowanie inwestycji w nowy park maszynowy rozpoczyna się od szczegółowej analizy docelowych formatów produktu oraz dostępnej przestrzeni operacyjnej hali. Sprzęt pakujący musi gwarantować pełną zgodność z zasadami Dobrej Praktyki Wytwarzania (GMP). Kluczowa okazuje się ergonomia codziennej eksploatacji przy częstych rotacjach asortymentu. Konstrukcja pozwala personelowi na błyskawiczną wymianę części formatowych bez użycia dodatkowych narzędzi montażowych. Wnętrze komory roboczej opiera się na gładkich, zaokrąglonych powierzchniach, które zapobiegają gromadzeniu się pyłu i ułatwiają procedury czyszczenia. Każdy moduł wymaga pełnej kompatybilności z zakładowymi systemami śledzenia partii oraz potwierdzenia parametrów w ramach rygorystycznej walidacji DQ/IQ/OQ/PQ. Wrocławska firma Craftech dostarcza wytwórcom leków zaawansowane urządzenia procesowe i specjalistyczne linie blistrowania. Zespół inżynierski projektuje rozwiązania, które wspierają płynną integrację etapów pakowania z najwyższymi normami jakościowymi branży. Odpowiednio skonfigurowana architektura sprzętowa podnosi ogólną wydajność zakładu i zauważalnie skraca czas potrzebny na zwolnienie gotowej serii leków do obrotu rynkowego.
Kategorie artykułów
Polecane artykuły
Zastosowanie rozdzielnic i pulpitów elektrycznych w automatyce przemysłowej
Jak wzór ogrodzenia wpływa na odbiór domu i spójność całej posesji
Peruki z włosów naturalnych: co warto wiedzieć o ich pielęgnacji?