Artykuł sponsorowany
Dlaczego tolerancje wymiarowe elementów 585 zmieniają tempo montażu i jakość wykończenia serii
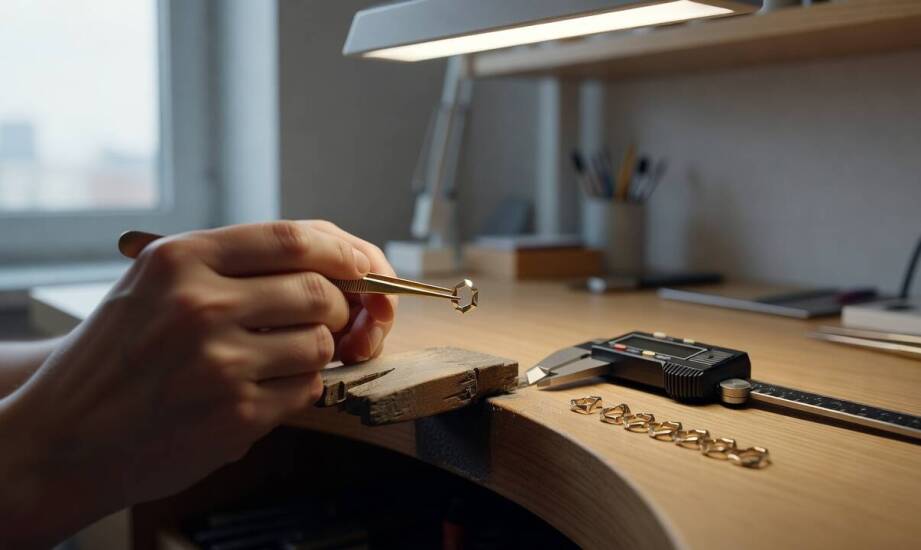
W produkcji biżuterii seryjnej mikroskopijna różnica w wymiarach złotego elementu ujawnia się zazwyczaj dopiero podczas montażu. Detale pozornie identyczne nie chcą pasować do siebie w łańcuchu lub stawiają opór przy osadzaniu zapięcia. Taka sytuacja natychmiast spowalnia pracę całej linii i wymusza żmudną selekcję partii materiału. Przedsiębiorstwa jubilerskie opierają swój model biznesowy na pełnej powtarzalności. Opóźnienia na etapie łączenia komponentów generują przestoje, a manualne dopasowywanie poszczególnych elementów pochłania cenne godziny pracy. Dokładność wykonania ma bezpośredni wpływ na ostateczną rentowność każdego komercyjnego projektu.
Parametry geometrii wpływające na pasowanie części
Profil przekroju, grubość ścianki oraz promień łuku silnie determinują wzajemne dopasowanie poszczególnych komponentów. Odchylenie kształtu o ułamek milimetra zmienia sposób wchodzenia jednego łącznika w obrys sąsiedniej części. Grubość ścianki określa sztywność detalu i jego podatność na odkształcenia w momencie dociskania szczypcami lub zakuwakami. Wewnętrzny promień łuku rzutuje z kolei na kąt styku pracujących elementów. Odpowiada on za płynne poruszanie się ogniw i chroni mechanizm przed zacięciem podczas noszenia gotowego wyrobu.
Tolerancje wymiarowe i stabilność seryjna znacznie ograniczają potrzebę wprowadzania ręcznych korekt. W tradycyjnym procesie manualnym rzemieślnik potrafi jeszcze dogiąć lub przetrzeć pilnikiem pojedyncze sztuki bazy. Przy wytwarzaniu tysięcy identycznych wyrobów takie rzemieślnicze podejście traci rację bytu. Maszyny półautomatyczne opierają cykl roboczy na precyzyjnie zdefiniowanym wymiarze bazowym. Niewielkie odstępstwa układają się w tolerancje skumulowane. Zastosowanie materiału o zbyt szerokim polu błędu wydłuża proces montażu i znacząco podnosi odsetek braków na stanowisku kontrolnym.
W cyklach operacyjnych firmy Silverina weryfikujemy zachowanie powtarzalnej formy na bardzo wczesnym etapie przygotowania kruszcu. Wychwycenie drobnych odchyłek przestrzennych przed rozpoczęciem polerowania pozwala utrzymać jednorodną specyfikację techniczną całych partii zapięć i baz do kolczyków. Taka standaryzacja ułatwia późniejsze konfekcjonowanie biżuterii na halach produkcyjnych.
Złote komponenty 585 a tolerancje wymiarowe
Złoto próby 585 zawiera 58,5% czystego kruszcu i stanowi często stosowany stop w masowej produkcji biżuterii. Związek ten wyróżnia się optymalnym stosunkiem twardości do odporności na zarysowania powstające w trakcie noszenia ozdób. Odpowiednio wyprofilowane półfabrykaty do biżuterii złotej w tej próbie zachowują stałe parametry fizyczne, co przyspiesza łączenie elementów bez użycia dodatkowej siły. Równe brzegi i powtarzalny profil rurek lub łączników ułatwiają szybkie zamykanie obwodów w bransoletach.
Kształt elementu decyduje również o przebiegu polerowania i rodowania. Rzutuje on na ryzyko pozostawienia mikroskopijnych śladów po twardych narzędziach poprodukcyjnych. Komponenty o mocno skomplikowanym profilu z wieloma ostrymi krawędziami wymuszają stosowanie dłuższych i bardziej agresywnych cykli obróbki ściernej. Nierównomierna grubość materiału sprzyja z kolei miejscowemu przegrzaniu i matowieniu zewnętrznej powierzchni podczas tarcia. Przy galwanicznym nakładaniu rodu zróżnicowana geometria zaburza swobodny rozkład prądu na zanurzonym detalu. Skutkuje to nałożeniem powłoki o nierównej grubości lub delikatnie zmienionym odcieniu, co obniża estetykę wyrobu.
Niewielkie przekoszenie pojedynczego ogniwa wychodzi na jaw zazwyczaj dopiero po złożeniu całego łańcuszka. Zły kąt nachylenia płaszczyzny względem osi generuje stałe naprężenia w wewnętrznej strukturze metalu. Po kilku dniach użytkowania przez klienta końcowego taka usterka może doprowadzić do pęknięcia materiału lub trwałej deformacji splotu. W profesjonalnym zakładzie wykrycie opisanego defektu na końcowym etapie kontroli nierzadko pociąga za sobą konieczność rozbiórki całej partii i ponownego sortowania wszystkich użytych wcześniej modułów.
O ostatecznej klasie biżuterii seryjnej decyduje fizyczna spójność materiału, staranna geometria oraz dopracowany proces wykończenia. Sam oficjalny symbol wybitej próby określa wyłącznie chemiczny skład stopu, a nie jego rzemieślniczą jakość. Utrzymanie stabilnych parametrów przestrzennych elementów bazowych umożliwia przedsiębiorstwom zachowanie wysokiego tempa montażu. Właściwa selekcja tolerancji wymiarowych na samym początku cyklu produkcyjnego skutecznie chroni markę przed kosztownymi reklamacjami wynikającymi z ukrytych wad mechanicznych.
Kategorie artykułów
Polecane artykuły

Zastosowanie rozdzielnic i pulpitów elektrycznych w automatyce przemysłowej

Jak wzór ogrodzenia wpływa na odbiór domu i spójność całej posesji

Ekskluzywność oferty OFFMARKET – jak wpływa na decyzje zakupowe?
